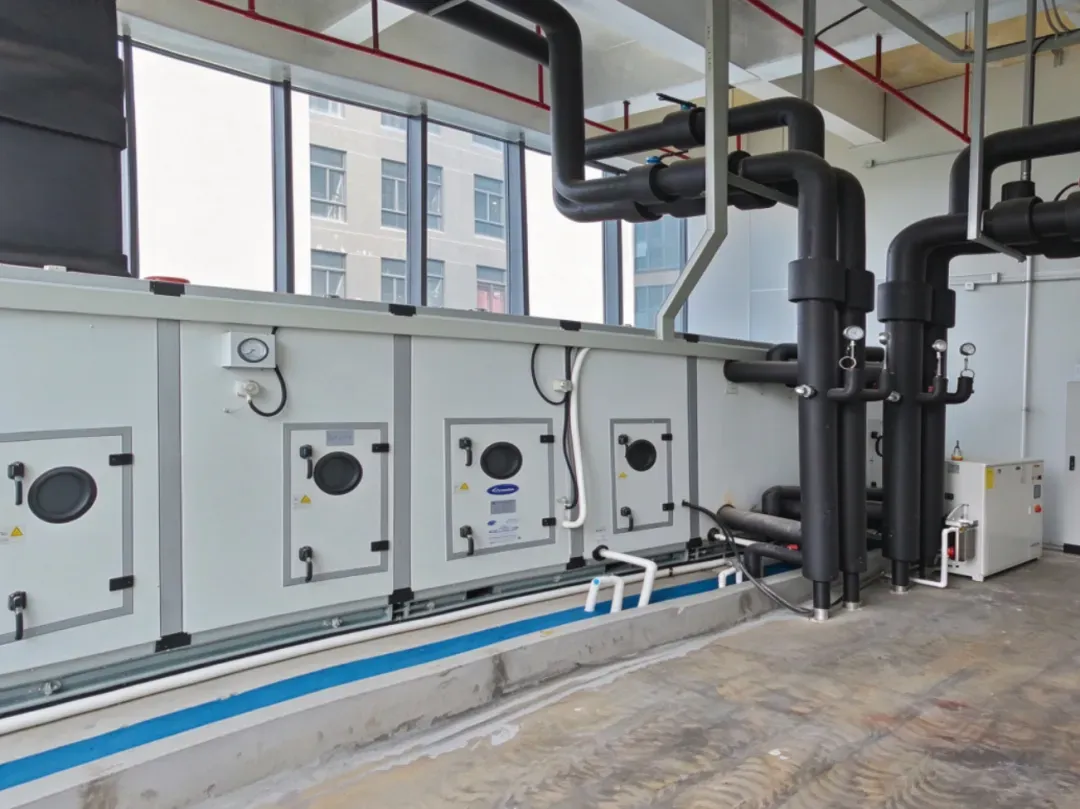
在锂电池生产过程中,湿度管控是关乎产品品质与生产安全的核心环节。
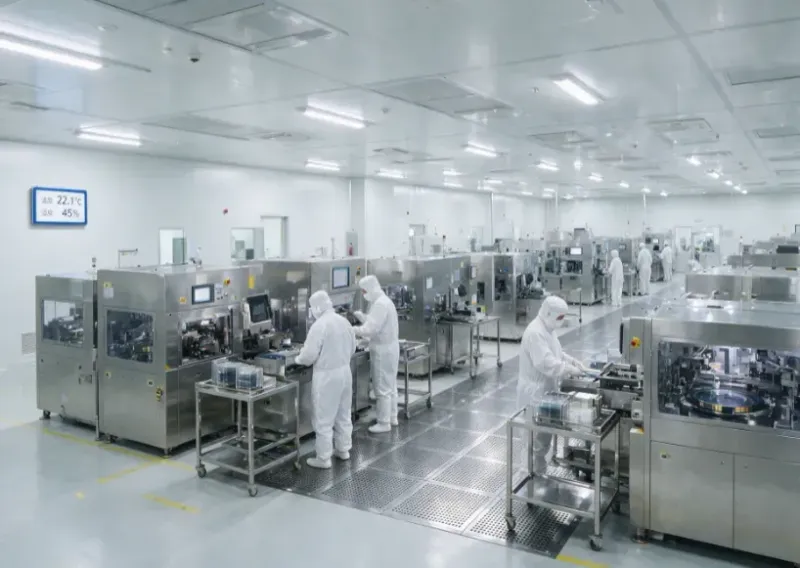
在锂电池生产过程中,湿度管控是关乎产品品质与生产安全的核心环节。从匀浆、涂布到电芯装配、注液,一旦环境湿度过高,电解液吸水变质,会导致电芯胀气、漏液、容量衰减,甚至引发安全风险。尤其是注液工序,对露点温度的要求极为严格,一套稳定可靠的除湿系统,是锂电池车间的标配。
一、按工艺分区,精准匹配湿度要求
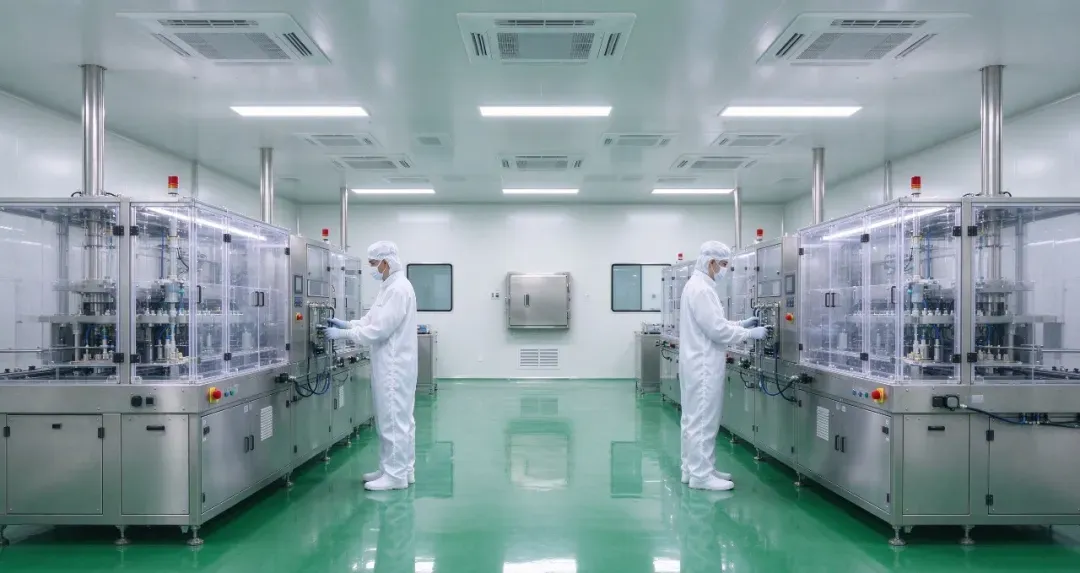
锂电池不同生产工序的湿度要求差异极大,一刀切的除湿设计要么不达标,要么能耗过高,需按工艺分区设计、分级管控。
湿度指标须统一口径(露点须注明对应的干球温度,或直接采用%RH),并以 GB 51377-2019《锂离子电池工厂设计标准》及工艺方规格书为准:电极制备(匀浆、涂布)区相对湿度不宜大于 30%;电芯装配区相对湿度不宜大于 30%;注液区相对湿度不宜大于 1%,对应干燥房露点常按 -40~-60℃ 控制(视材料体系而定)。
通过物理隔断实现分区,每套除湿系统独立管控对应区域,既满足不同工序的工艺要求,又避免过度除湿造成的能耗浪费。
二、转轮除湿为主的组合工艺
锂电池车间的低露点需求,依靠常规冷冻除湿无法实现,行业通用“冷冻除湿 + 转轮除湿” 的组合工艺路线。
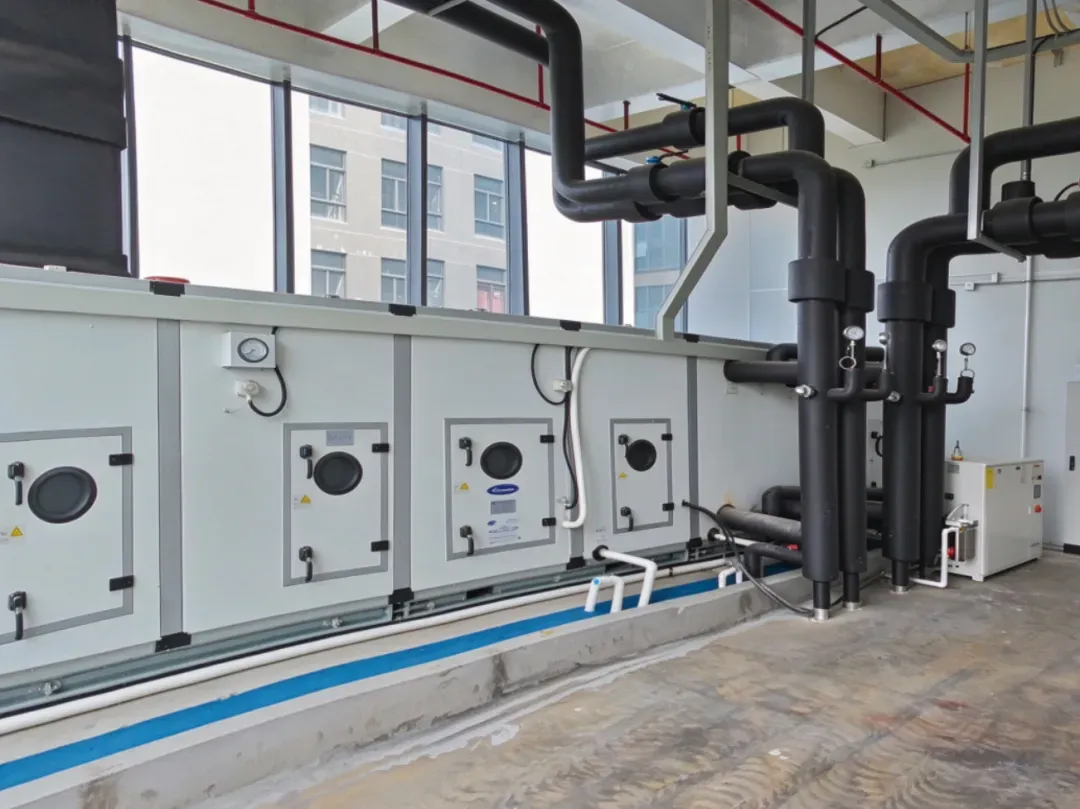
新风先经过过滤、冷冻除湿,降温去除大部分水分;再进入转轮除湿机组进行深度除湿,达到低露点要求。深度段(≤-40℃)通常以分子筛为主,硅胶多用于前段较高露点,双级串联时应合理配置吸附剂。核心注液区可采用闭式循环除湿设计,减少新风负荷并保障湿度参数高度稳定;辅助区域采用全新风除湿,兼顾空气品质与除湿效率。
三、防爆安全设计是底线
锂电池生产过程中会挥发电解液蒸汽,属于易燃易爆环境,除湿与通风系统必须满足防爆要求,这是不可逾越的红线。
系统中的电机、电控元件全部采用防爆型,风管采用阻燃防静电材质并可靠接地;电解液暂存与配送间、注液间等区域设置事故通风;车间内布置可燃气体浓度探测器,与排风系统、除湿系统联动,一旦浓度超标自动启动事故排风,风机一用一备;同时设置应急排风预案,应对突发情况。
四、余热回收,降低运营能耗
除湿系统是锂电池车间的能耗大户,占车间总能耗比例较高,节能设计直接影响长期运营成本。
通过转轮余热回收装置,回收排风的热量用于新风预热,降低转轮再生能耗;搭配新风预处理技术,利用自然冷源降低冷冻段负荷;热泵替代电加热或蒸汽再生可取得更显著的节能效果。同时配置智能控制系统,根据实时露点温度动态调节机组运行工况,实现按需除湿。
五、在线监测与智慧运维
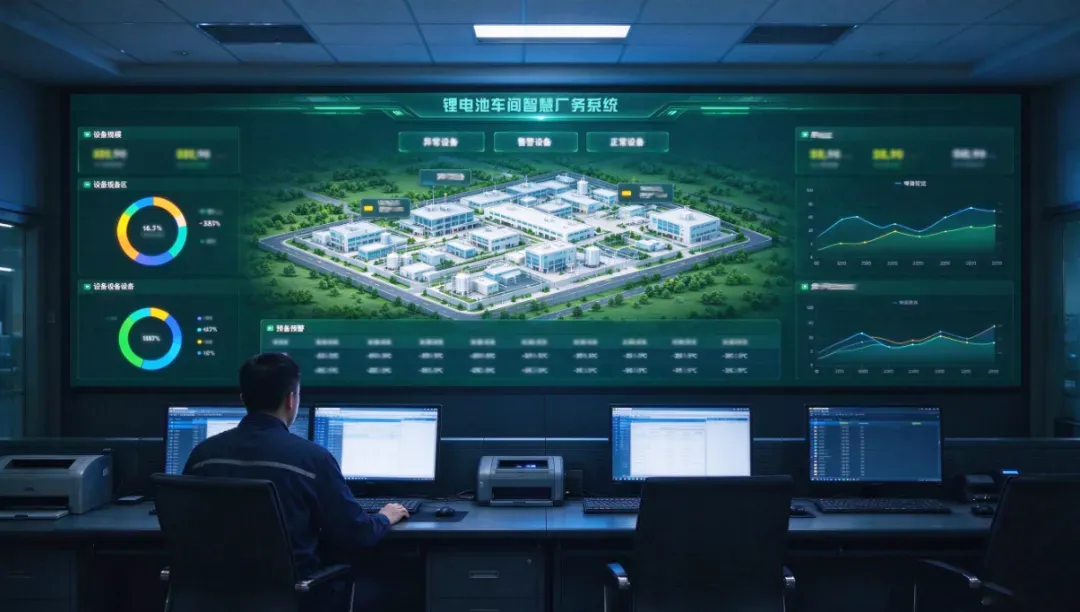
配置多点在线露点监测仪,实时采集各区域湿度数据,上传至智慧厂务平台;除湿机组自动联动调节,无需人工频繁操作,保障湿度参数稳定可控。所有运行数据自动存储,便于品质追溯与运维分析。
锂电池车间除湿,安全是前提,稳定是核心,节能是关键。粤标建设拥有丰富的新能源电池领域项目经验,先后服务 亿纬锂能、鹏辉能源、利元亨 等头部电池企业,可提供从方案设计、设备选型到施工安装、智慧运维的全流程除湿解决方案,兼顾安全、稳定与节能,助力锂电池企业高效安全生产。